Problèmes de précision d’installation d’équipement lourd ? Tangshan Yuexin Machinery expédie une base non standard personnalisée, résolvant de grands défis liés aux pièces de fondation avec 22 ans d'expérience
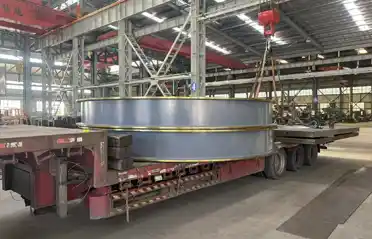
Récemment, dans l'atelier de production de Tangshan Yuexin Machinery Manufacturing Co., Ltd., un grand composant structurel en forme d'anneau de plusieurs mètres de diamètre a été régulièrement hissé sur une remorque à plateau avec l'aide d'un pont roulant de 10 tonnes, marquant l'achèvement et l'expédition d'un autre lot de pièces de base personnalisées non standard pour un client de l'industrie métallurgique. Le composant est soudé à partir d'une plaque d'acier Q355B, détendu par recuit, puis usiné CNC dans son ensemble, avec un faux-rond d'extrémité contrôlé à moins de 0,15 mm, répondant pleinement aux exigences de haute précision de l'installation d'équipements sur site.
Pourquoi les clients préfèrent-ils les solutions personnalisées aux pièces standard ? — La demande du monde réel est derrièreBases non standards
Dans les industries lourdes telles que la métallurgie, les mines, l'énergie thermique et le traitement chimique, les pièces de fondation des équipements ne consistent jamais à « acheter une pièce standard et à l'installer ». Les modèles de trous de montage, la répartition des charges et les conditions de fondation sur site des principaux équipements des différents fabricants varient considérablement. Les bases standard souffrent souvent de positions de trous inadaptées, d'une rigidité insuffisante ou de vibrations excessives après l'installation : des problèmes mineurs entraînent des reprises et des retards dans le calendrier, tandis que les problèmes majeurs affectent le fonctionnement stable de lignes de production entières.
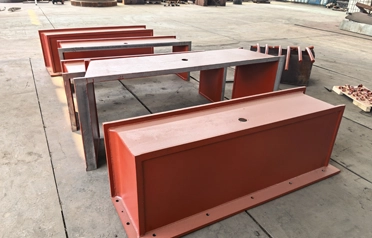
Selon le directeur technique de Yuexin Machinery, ce lot de pièces a été expédié à un client depuis une entreprise sidérurgique du nord de la Chine, utilisé comme structure de support de fondation pour un système de transmission de broyeur à boulets nouvellement installé. Le client a initialement envisagé d'acheter des bases de taille standard, mais après des mesures sur site, il a constaté qu'en raison des contraintes liées à la hauteur du sol existant et à l'espacement entre les équipements adjacents, les dimensions des composants standard dépassaient l'espace d'installation de 300 mm et que la configuration des trous de bride ne pouvait pas correspondre à la base du réducteur principal. "Lorsque le client nous a présenté des dessins, il se souciait de trois choses : si les dimensions pouvaient être atteintes avec précision, si la déformation par soudage pouvait être contrôlée et si la livraison pouvait respecter son calendrier d'installation", a déclaré le directeur.
C'est précisément cette condition de travail « chaque équipement est différent » qui détermine la demande rigide de solutions de fondations personnalisées dans l'industrie lourde : il ne s'agit pas d'une option, mais de la première ligne de défense pour garantir la précision de l'installation et la stabilité opérationnelle de l'équipement.
Du dessin au produit fini - Comment Yuexin Machinery contrôle la précision d'usinage pour les grandes bases personnalisées
Le défi de l'usinage des composants de base de type anneau ou boîte de grande taille réside dans l'obtention simultanée d'une « grande taille » et d'une « haute précision ». Plus le diamètre est grand, plus il est difficile de contrôler la déformation par soudage, la déformation thermique et la déformation par serrage. Si la planéité de la face d'extrémité, la cylindricité de l'alésage ou la tolérance de position du trou de montage sont dépassées, l'assemblage sur site devient impossible.
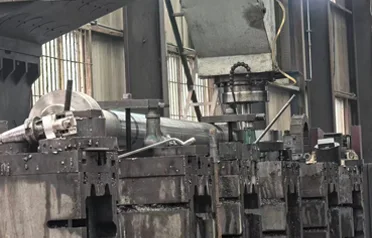
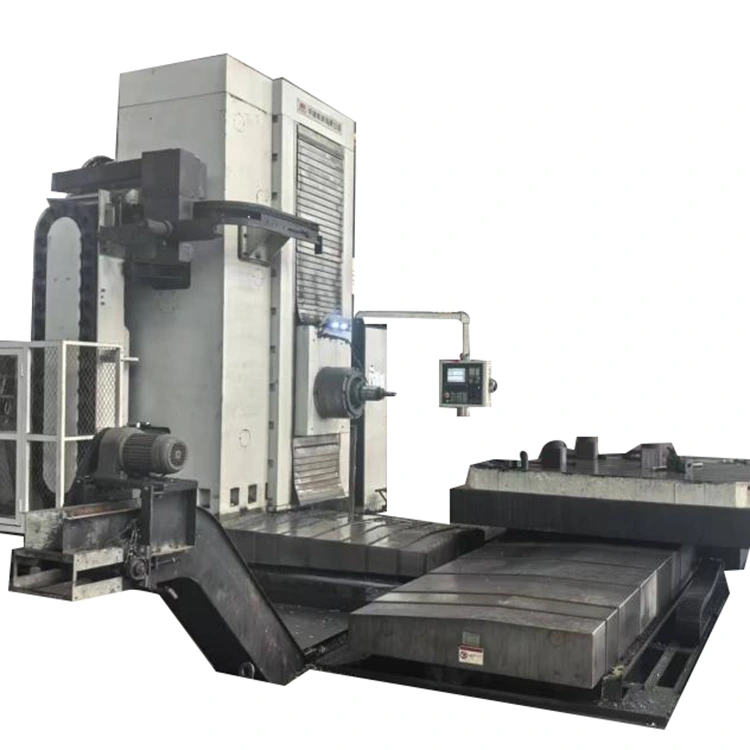
Tangshan Yuexin Machinery a accumulé 22 ans d'expérience en usinage dans ce domaine. L'atelier est équipé d'une grande fraiseuse à portique CNC (12,5 m de longueur × 8,4 m de largeur × 4 m de hauteur), de tours horizontaux robustes d'une capacité de charge de 80 tonnes et de fraiseuses-aléseuses au sol, capables de gérer l'usinage global de grands composants structurels de 1 mètre à plus de 10 mètres de diamètre. Pour çabase non standardprojet, l’équipe technique a adopté trois mesures de processus clés :
Tout d'abord, laissez la surépaisseur d'usinage avant le soudage et effectuez un recuit global de détente après le soudage. Toutes les tôles d'acier sont d'abord découpées avec une surépaisseur d'usinage d'au moins 5 mm par côté. Après le soudage, les composants passent dans un four de recuit pour un soulagement global des contraintes afin d'éviter la déformation causée par la libération des contraintes résiduelles lors de l'usinage ultérieur.
Deuxièmement, le serrage secondaire et le fraisage de précision divisé. L'ébauche est suivie d'une période de repos de 48 heures pour évacuer les contraintes d'usinage, puis un fraisage semi-fini et un fraisage de finition sont effectués. La planéité finale de la face d'extrémité est contrôlée à 0,1 mm/m près, avec une erreur de parallélisme ne dépassant pas 0,15 mm.
Troisièmement, inspection CMM des dimensions critiques. Toutes les positions des trous de montage et les faces d'extrémité d'accouplement sont réinspectées avec une machine à mesurer tridimensionnelle avant la livraison. Des rapports d'inspection accompagnent l'expédition, permettant aux clients de vérifier directement par rapport aux dessins sur place.
« De nombreux pairs usinent de grandes pièces juste après le soudage et les livrent juste après l'usinage grossier. Nous insistons sur l'ajout d'une étape de repos et d'une étape de réinspection car nous savons à quel point les reprises sont coûteuses lorsque les clients constatent que les pièces ne conviennent pas sur site », a déclaré le superviseur du contrôle qualité de Yuexin Machinery.
Livraison fluide – Ce que les clients apprécient au-delà de la précision
Entre le moment où le client a fourni les dessins et l'expédition du produit fini, le cycle de production de ce lot de pièces personnalisées a duré 28 jours, soit 5 jours d'avance sur les attentes du client. Avant le chargement, le client a envoyé du personnel technique à l'usine pour une pré-acceptation, vérifiant les dimensions et le traitement de surface par rapport aux dessins article par article, et signé avant d'organiser l'expédition.
Pour Yuexin Machinery, la livraison de grands composants structurels personnalisés ne consiste jamais simplement à « terminer l'usinage ». Qu'il s'agisse d'optimiser de manière proactive les structures de soudage lors de l'examen des dessins pour réduire les difficultés d'usinage, de photographier et de signaler les progrès réalisés aux étapes clés de l'usinage, ou encore de fournir des marquages de points de levage et un emballage antirouille lors de l'expédition, ces détails de service sont devenus une pratique courante.
À ce jour, l'activité d'usinage non standard de Tangshan Yuexin Machinery couvre les bases d'usines métallurgiques, les cadres de concasseurs miniers, les sièges de fondation de ventilateurs thermiques, les sièges de support de tour de réaction chimique, et plus encore. Les clients couvrent plus d'une douzaine de provinces en Chine et exportent vers l'Allemagne, le Japon, l'Australie, le Brésil et d'autres pays. L'entreprise maintient un modèle « dessin sur échantillon, tous les processus sont effectués en interne » – sans sous-traitance. De la découpe, du soudage et du traitement thermique à l'usinage et au traitement de surface, tout est réalisé dans son propre atelier. C’est la principale raison pour laquelle les clients leur font confiance pour les grands composants de fondation critiques.
Pour plus d'informations sur les grandsbase non standardPour les cas de personnalisation et les prix, veuillez contacter Tangshan Yuexin Machinery Manufacturing Co., Ltd. à tout moment. Nous fournirons une solution unique, de l'examen du processus à la livraison du produit fini, en fonction de vos dessins et de vos conditions de travail.
Actualités connexes
- Comment choisir un fabricant pour des pièces personnalisées non standard ? Aperçu de Tangshan Yuexin Machinery (22 ans d'expérience)
- Lors de l’externalisation de l’usinage de bras de levage à grande échelle, comment les entreprises peuvent-elles sélectionner un fabricant fiable ? Comment le centre d'usinage à portique Tangshan Yuexin équilibre-t-il la précision et les délais de livraison grâce à des processus personnalisés ?
- Ruptures d'acier fréquentes dans les répartiteurs de coulée continue ? Tangshan Yuexin vous guide vers le bon fabricant pour réduire les coûts et augmenter l'efficacité
- Tangshan Yuexin Machinery Manufacturing Co., Ltd. expédie avec succès un lot de composants structurels mécaniques à grande échelle
- Les lignes de production ont un besoin urgent de pièces de rechange mais vous ne trouvez pas de spécifications standard ? Tangshan Yuexin Machinery, un fabricant de personnalisation de pièces non standard, est-il fiable ?
- L’usinage sur mesure peut-il réellement permettre d’économiser de l’argent ? Tangshan Yuexin Machinery fournit la réponse basée sur 22 ans d'expérience.
Laissez-moi un message

Recommandations d'actualités
Lors de l’externalisation de l’usinage de bras de levage à grande échelle, comment les entreprises peuvent-elles sélectionner un fabricant fiable ? Comment le centre d'usinage à portique Tangshan Yuexin équilibre-t-il la précision et les délais de livraison grâce à des processus personnalisés ?Voir plus >>